

|
150×350 मिमी शिप क्रॉस बिट बोलार्ड। CB/T 3845-2000, शिप डेक मोरिंग के लिए क्रूसिफॉर्म डिजाइन।
उत्पाद विवरण:
| उत्पत्ति के प्लेस: | चीन |
| ब्रांड नाम: | Zhongyuan Marine Equipmen |
| प्रमाणन: | CCS, NK, BV, ABS, DNV, LR, KR, IRS, RS, RINA, CRS, Makers Test Certificate |
| मॉडल संख्या: | मानक या अनुकूलित |
भुगतान & नौवहन नियमों:
| न्यूनतम आदेश मात्रा: | 1 इकाई |
|---|---|
| मूल्य: | Based on quotation |
| पैकेजिंग विवरण: | मानक फूस या अनुकूलित पैकिंग निर्यात करें |
| प्रसव के समय: | परियोजना आवश्यकताओं के आधार पर |
| भुगतान शर्तें: | टी/टी, एल/सी |
| आपूर्ति की क्षमता: | परियोजना आवश्यकताओं के आधार पर अनुकूलित उत्पादन |
|
विस्तार जानकारी |
|||
| तकनीकी मानक: | सीबी/टी 3845-2000 | एसडब्ल्यूएल: | 117-686 के.एन |
|---|---|---|---|
| नाममात्र व्यास: | 150 से 350 मिमी | सामग्री: | हल्का स्टील; स्टेनलेस स्टील |
| वज़न: | 43 से 296 किग्रा | सतह का उपचार: | Sandblasting S2.5 + Epoxy Shop Primer की एक परत, जस्ती, पॉलिश, अनुकूलित सतह उपचार उपलब्ध है। |
| वर्गीकरण प्रमाण पत्र: | सीसीएस, एनके, बीवी, एबीएस, डीएनवी-जीएल, एलआर, केआर, आईआरएस, आरएस, रीना | ||
| प्रमुखता देना: | क्रूसिफॉर्म बोलार्ड जहाज की लंगर लगाने की उपकरण,क्रूसिफॉर्म बोलार्ड सिंगल क्रॉस बिट |
||
उत्पाद विवरण
150–350 मिमी शिप क्रॉस बिट बोलार्ड | CB/T 3845-2000, जहाज डेक मूरिंग के लिए क्रूसिफॉर्म डिज़ाइन
उत्पाद अवलोकन
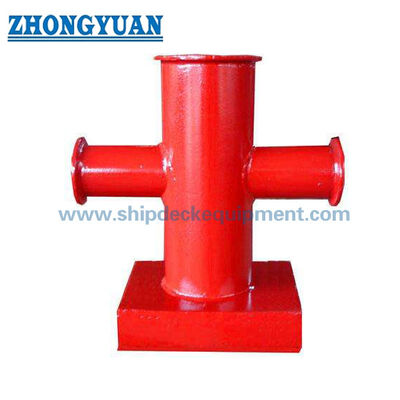
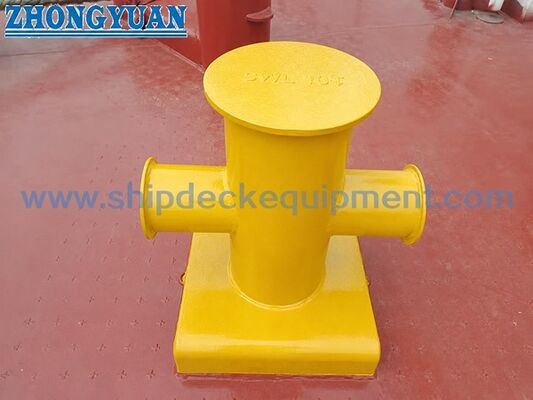
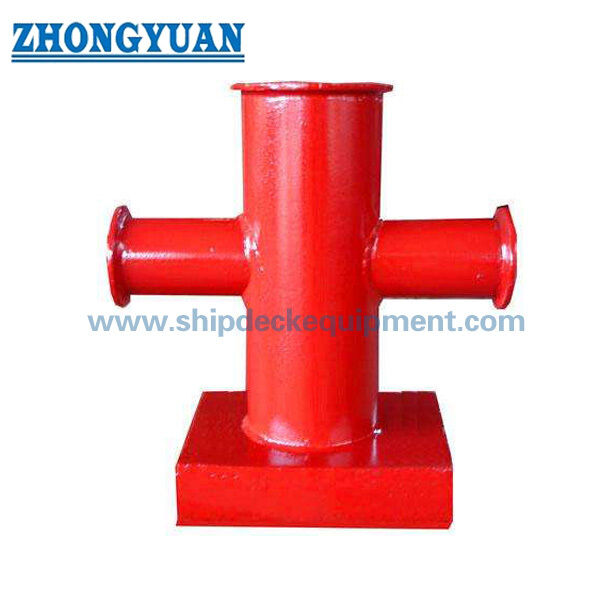
CB/T 3845-2000 शिप क्रॉस बिट, जिसे क्रूसिफॉर्म बोलार्ड या सिंगल क्रॉस बिट भी कहा जाता है, एक डेक वेल्डेड मूरिंग फिटिंग है जिसका उपयोग जहाज और नाव के ऊपरी डेक पर किया जाता है। यह एक ऊर्ध्वाधर पाइप पोस्ट, क्षैतिज क्रॉस पाइप और बेस संरचना के साथ बनाया गया है, जिससे सामान्य मूरिंग संचालन के दौरान मूरिंग लाइन को बिट के चारों ओर लपेटा जा सकता है। यह उत्पाद मूरिंग सेवा के लिए है और टोइंग के लिए उपयुक्त नहीं है जब तक कि एक अलग टोइंग डिज़ाइन और अनुमोदन आधार प्रदान नहीं किया जाता है।
बोलार्ड को स्टील पाइप से या स्टील प्लेट से रोल करके पाइप के रूप में और वेल्ड करके बनाया जा सकता है। शिपयार्ड इंस्टॉलेशन के लिए, डेक वेल्डिंग इंटरफ़ेस और पाइप-टू-बेस कनेक्शन को प्रोजेक्ट ड्राइंग और स्वीकृत वेल्डिंग प्रक्रिया के अनुसार उचित बेवल तैयारी और डीप-पेनेट्रेशन वेल्डिंग का उपयोग करना चाहिए। उजागर वेल्ड सीम और रस्सी-संपर्क क्षेत्रों को स्थानीय रस्सी क्षति के जोखिम को कम करने के लिए चिकनाई से पीसा जाना चाहिए, तेज किनारों को गोल किया जाना चाहिए।
त्वरित विनिर्देश
- मानक: CB/T 3845-2000 → शिप क्रॉस बिट संरचना, नाममात्र व्यास, मुख्य आयाम, सामग्री आधार, निरीक्षण और अंकन के लिए संदर्भ।
- उत्पाद प्रकार: डेक वेल्डेड शिप क्रॉस बिट / क्रूसिफॉर्म बोलार्ड → ऊपरी डेक जहाज मूरिंग के लिए उपयोग किया जाता है, टोइंग सेवा के लिए नहीं।
- नाममात्र व्यास रेंज: 150 से 350 मिमी → मूरिंग रस्सी आकार, लागू केबल ब्रेकिंग लोड और पोत डेक व्यवस्था के अनुसार चुना गया।
- लागू केबल अधिकतम ब्रेकिंग लोड: 117 से 686 kN → मानक रस्सी चयन आधार; इसे प्रोजेक्ट पुष्टिकरण के बिना टोइंग लोड या उत्पाद SWL के रूप में नहीं माना जाना चाहिए।
- लागू रस्सी व्यास: वायर रस्सी 6×24 15.0 से 37.5 मिमी तक, वायर रस्सी 6×37 13.0 से 34.5 मिमी तक, और सिंथेटिक फाइबर रस्सी 30 से 77 मिमी तक → कोटेशन से पहले रस्सी प्रकार का मिलान करें।
- निर्माण: सीमलेस स्टील पाइप या रोल्ड स्टील प्लेट पाइप वेल्डेड बेस के साथ → नियंत्रित वेल्डिंग और आयामी निरीक्षण के साथ फैब्रिकेटेड स्टील बोलार्ड आपूर्ति के लिए उपयुक्त।
- वेल्डिंग फोकस: बेवेल्ड पाइप-टू-बेस वेल्ड और डेक वेल्ड तैयारी → डेक सुदृढीकरण, वेल्ड विवरण और निरीक्षण का दायरा शिपयार्ड या डिजाइन कार्यालय द्वारा पुष्टि की जानी चाहिए।
- सतह फिनिशिंग: वेल्ड सीम चिकनाई से पीसा हुआ, तेज किनारे गोल, Sa 2.5 ब्लास्टिंग + एपॉक्सी शॉप प्राइमर या निर्दिष्ट फिनिश → रस्सी घर्षण को कम करने में मदद करता है और कोटिंग संगतता का समर्थन करता है।
मुख्य तकनीकी पैरामीटर
|
नाममात्र व्यास |
केबल का लागू अधिकतम ब्रेकिंग लोड kN | केबल का लागू अधिकतम व्यास | H | B | H1 | D | D1 | D2 | |||
| तार केबल | सिंथेटिक फाइबर रस्सी | ||||||||||
| 6×24 | 3×37 | ||||||||||
| 15O | 117 | 15. 0 | 13.0 | 30 | 480 | 460 | 280 | 148 | IH | 206 | |
| 200 | 255 | 22.S | 19. S | 4S | 560 | 520 | 320 | 219 | 168 | 260 | |
| 250 | 38Z | 28. 0 | 26. 0 | 56 | 6•0 | 610 | 360 | 273 | 219 | 310 | |
| 300 | 549 | 33.5 | 30.0 | 70 | 680 | 660 | 380 | 325 | 273 | 360 | |
| 350 | 686 | 37.5 | 34. 5 | 77 | 720 | 720 | 420 | 351 | 273 | 400 | |
|
नाममात्र व्यास |
D3 | L×L | H2 | t | t 1 | t 2 | फुट ऊंचाई |
वजन किलो |
|||
| k | K1 | K2 | K3 | ||||||||
| 150 | 158 | 250×250 | 70 | 10 | 9 | 8 | 8 | 6 | 5 | 4 | 42.4 |
| 200 | 210 | 300×300 | 85 | 14 | 10 | 10 | 10 | 8 | 4 | 82.2 | |
| 250 | 260 | 380×380 | 100 | 12 | 12 | 12 | 9 | 5 | 5 | 135.5 | |
| 300 | 310 | 480×480 | 125 | 16 | 14 | 14 | 13 | 11 | 211.8 | ||
| 350 | 314 | 550×550 | 145 | 20 | 14 | 11 | 295.8 | ||||
चयन और पूछताछ गाइड
चरण 1: पोत ड्राइंग के अनुसार मानक CB/T 3845-2000 और नाममात्र व्यास DN150, DN200, DN250, DN300, या DN350 की पुष्टि करें।
चरण 2: रस्सी प्रकार, रस्सी व्यास और लागू केबल अधिकतम ब्रेकिंग लोड की पुष्टि करें। अलग टोइंग डिजाइन आधार के बिना इस क्रॉस बिट को टोइंग सेवा के लिए निर्दिष्ट न करें।
चरण 3: स्थापना स्थिति, डेक मोटाई, डेक सुदृढीकरण, बेवल तैयारी, पाइप-टू-बेस वेल्डिंग आवश्यकता और शिपयार्ड वेल्डिंग प्रक्रिया की पुष्टि करें।
चरण 4: सामग्री आवश्यकता की पुष्टि करें: मानक स्टील पाइप / रोल्ड स्टील प्लेट पाइप, माइल्ड स्टील, स्टेनलेस स्टील, या अन्य परियोजना-निर्दिष्ट सामग्री ग्रेड।
चरण 5: सतह उपचार की पुष्टि करें: Sa 2.5 ब्लास्टिंग + एपॉक्सी शॉप प्राइमर, अंतिम कोटिंग सिस्टम, गैल्वेनाइज्ड फिनिश, पॉलिश स्टेनलेस स्टील फिनिश, या अन्य निर्दिष्ट उपचार।
चरण 6: कोटेशन से पहले प्रमाण पत्र और निरीक्षण के दायरे की पुष्टि करें: निर्माता प्रमाण पत्र, सामग्री प्रमाण पत्र, वर्ग प्रमाण पत्र, वेल्डिंग निरीक्षण, या परियोजना आवश्यकता के अनुसार गवाह निरीक्षण।
चरण 7: मात्रा, पोत प्रकार, स्थापना ड्राइंग, संदर्भ फोटो, डिलीवरी गंतव्य और आवश्यक डिलीवरी समय प्रदान करें।
संरचना
ऊर्ध्वाधर स्टील पाइप पोस्ट | क्षैतिज क्रॉस पाइप | बेस प्लेट | मानक के अनुसार कवर / लाइनिंग प्लेटें | बेवेल्ड पाइप-टू-बेस वेल्ड | डेक वेल्डेड कनेक्शन | चिकनाई से पीसी हुई रस्सी-संपर्क सतहें | शॉप प्राइमर या निर्दिष्ट सतह फिनिश
निर्माण, वेल्डिंग और इंजीनियरिंग लाभ
- स्टील पाइप या रोल्ड स्टील प्लेट पाइप निर्माण क्रॉस बिट को CB/T 3845-2000 आयामी सीमा के अनुसार निर्मित करने की अनुमति देता है, जबकि जहाज डेक स्थापना के लिए एक व्यावहारिक वेल्डेड संरचना बनाए रखता है।
- क्रूसिफॉर्म ज्यामिति ऊपरी डेक मूरिंग स्टेशनों पर मूरिंग लाइनों के लिए एक स्पष्ट रस्सी-धारण रूप प्रदान करती है, जबकि आधार मूरिंग बल को डेक संरचना में स्थानांतरित करता है।
- पाइप-टू-बेस वेल्डिंग और डेक वेल्डिंग को स्वीकृत ड्राइंग, WPS और निरीक्षण आवश्यकता के अनुसार बेवल तैयारी और पर्याप्त प्रवेश का उपयोग करना चाहिए।
- जब पाइप रोल्ड स्टील प्लेट से बना होता है, तो अनुदैर्ध्य बट वेल्ड सीम को नियंत्रित किया जाना चाहिए और वेल्डिंग के बाद चिकनाई से पीसा जाना चाहिए, जिससे तेज संपर्क से बचा जा सके जो मूरिंग रस्सियों को नुकसान पहुंचा सकता है।
- खुली सतहों, तेज किनारों और वेल्ड टो को जहां आवश्यक हो, ड्रेस और गोल किया जाना चाहिए ताकि निर्माण और कोटिंग के बाद रस्सी-संपर्क क्षेत्र चिकना रहे।
- डेक सुदृढीकरण और वेल्ड व्यवस्था की जांच शिपयार्ड या डिजाइन कार्यालय द्वारा की जानी चाहिए, क्योंकि केवल मानक बोलार्ड आयाम स्थानीय डेक की ताकत की पुष्टि नहीं करते हैं।
- यह पृष्ठ इस उत्पाद को टोइंग बोलार्ड के रूप में वर्णित नहीं करता है। टोइंग या उच्च गतिशील लोड अनुप्रयोगों के लिए एक अलग से डिजाइन की गई फिटिंग, लोड केस और अनुमोदन प्रक्रिया की आवश्यकता होती है।
कस्टम विशेषताएँ
- मानक: CB/T 3845-2000 → जब पोत ड्राइंग इस मानक के अनुसार शिप क्रॉस बिट / क्रूसिफॉर्म बोलार्ड आयाम निर्दिष्ट करती है।
- उत्पाद का नाम: शिप क्रॉस बिट / क्रूसिफॉर्म बोलार्ड → इस डेक मूरिंग फिटिंग के लिए सामान्य अंतरराष्ट्रीय खोज शब्द।
- नाममात्र व्यास: DN150 से DN350 → रस्सी आकार, केबल ब्रेकिंग लोड संदर्भ और डेक व्यवस्था द्वारा चुना गया।
- लोड आधार: केबल का लागू अधिकतम ब्रेकिंग लोड 117 से 686 kN → मानक चयन संदर्भ और स्वचालित उत्पाद SWL या टोइंग रेटिंग नहीं।
- सामग्री आधार: मानक संदर्भ के अनुसार सीमलेस स्टील पाइप या हल संरचनात्मक स्टील प्लेट → अंतिम सामग्री ग्रेड प्रत्येक आदेश के लिए पुष्टि की जानी चाहिए।
- निर्माण विधि: स्टील पाइप या रोल्ड स्टील प्लेट पाइप वेल्डेड बेस के साथ → वेल्ड सीम को नियंत्रित, ड्रेस और चिकनाई से पीसा जाना चाहिए।
- स्थापना: बेवल तैयारी के साथ डेक वेल्डेड → डेक सुदृढीकरण, वेल्डिंग प्रक्रिया और निरीक्षण विधि पोत परियोजना की आवश्यकता का पालन करनी चाहिए।
- सतह उपचार: Sa 2.5 ब्लास्टिंग + एपॉक्सी शॉप प्राइमर, पॉलिशिंग, गैल्वेनाइजिंग, या अनुकूलित कोटिंग → अंतिम कोटिंग शिपयार्ड पेंटिंग विनिर्देश से मेल खानी चाहिए।
- प्रमाण पत्र आवश्यकता: परियोजना आवश्यकता के अनुसार अनुरोध पर उपलब्ध → वर्ग का दायरा और गवाह निरीक्षण उत्पादन से पहले पुष्टि की जानी चाहिए।
यह कैसे काम करता है
मूरिंग रस्सी को डेक क्रॉस बिट तक ले जाया जाता है → रस्सी को लपेटा जाता है और ऊर्ध्वाधर पोस्ट और क्षैतिज क्रॉस पाइप के चारों ओर सुरक्षित किया जाता है → चिकनी पीसी हुई सतहें तेज स्थानीय रस्सी संपर्क को कम करती हैं → मूरिंग बल वेल्डेड पाइप और बेस के माध्यम से सुदृढ़ डेक संरचना में स्थानांतरित होता है → अंतिम निरीक्षण और कोटिंग परियोजना आवश्यकता के अनुसार पूरी की जाती है
अनुप्रयोग
जहाज के ऊपरी डेक | मूरिंग स्टेशन | कार्गो जहाज | टैंकर | बल्क कैरियर | कंटेनर जहाज | वर्कबोट | नाव डेक | नई निर्माण परियोजनाएं | मरम्मत और प्रतिस्थापन परियोजनाएं
प्रमाणन और लाभ
परियोजना आवश्यकता, निरीक्षण का दायरा, सामग्री ट्रेसबिलिटी, वेल्डिंग आवश्यकता और वर्गीकरण समाज अनुमोदन प्रक्रिया के अनुसार प्रमाण पत्र की व्यवस्था की जा सकती है।
प्रमाणन: CCS, NK, BV, ABS, DNV, LR, KR, IRS, RS, RINA, CRS, निर्माता परीक्षण प्रमाण पत्र।
ड्राइंग और फोटो

अक्सर पूछे जाने वाले प्रश्न
Q1: क्या CB/T 3845-2000 शिप क्रॉस बिट टोइंग के लिए उपयुक्त है?
A1: नहीं। आपूर्ति की गई उत्पाद विवरण और मानक अनुप्रयोग जहाज मूरिंग के लिए हैं। टोइंग लोड मूरिंग उपयोग से भिन्न होते हैं और इसके लिए एक अलग से डिजाइन की गई टोइंग फिटिंग, लोड केस, डेक सुदृढीकरण समीक्षा और अनुमोदन आधार की आवश्यकता होती है।
Q2: क्या 117 से 686 kN मान उत्पाद SWL हैं?
A2: CB/T 3845-2000 तालिका चयन के लिए केबल के लागू अधिकतम ब्रेकिंग लोड को दर्शाती है। परियोजना सुरक्षा कारक, डेक की ताकत, वेल्डिंग विवरण और वर्ग अनुमोदन आवश्यकता की पुष्टि किए बिना इसे सीधे उत्पाद SWL या टोइंग लोड में परिवर्तित नहीं किया जाना चाहिए।
Q3: ऑर्डर देने से पहले कौन सी वेल्डिंग और फिनिशिंग जानकारी की पुष्टि की जानी चाहिए?
A3: डेक बेवल तैयारी, पाइप-टू-बेस वेल्ड विवरण, स्वीकृत WPS, डेक सुदृढीकरण, सामग्री ग्रेड, वेल्ड निरीक्षण आवश्यकता, सतह उपचार, और क्या वेल्ड सीम को रस्सी-संपर्क क्षेत्रों में अतिरिक्त पीसने की आवश्यकता है, इसकी पुष्टि करें।